
 Language


| Produkt Popis | ||||
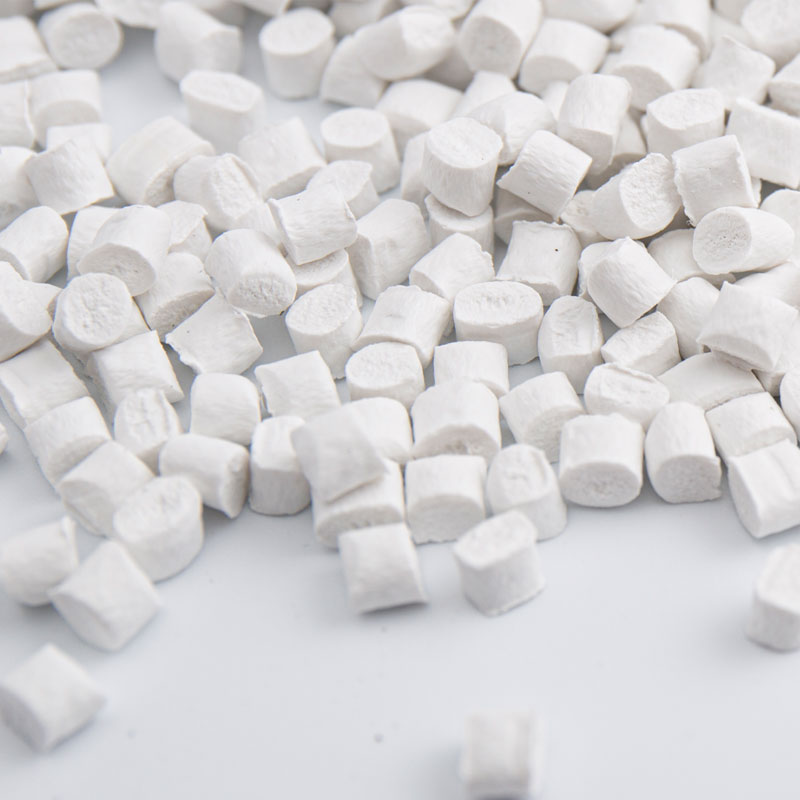
| Identifikácia živice | Vysoká pevnosť, nárazuvzdornosť, potravinárska, kontaktná s pitnou vodou | |||
| Farba | Prírodná/štandardná farba | |||
| Hlavné aplikácie | Automobilové diely, elektrické komponenty, domáce potreby, systémy na čistenie vody, dávkovače vody, nádrže na vodu | |||
| Spôsob spracovania | Injekcia Lisovanie | |||
| Typické Vlastnosti | Test Metóda | Test Podmienka | Hodnota | Jednotka |
| Fyzické Vlastnosti | ||||
| Hustota | DIN EN ISO1183 | 23 ℃ | 1.2 | g/cm³ |
| Rýchlosť toku taveniny | DIN EN ISO 1133 | 230 ℃/2,16 kg | 25 | g/10 min |
| Zmršťovanie | Metóda interného testovania | 0,8 až 1,3 | % | |
| Zmršťovanie | Metóda interného testovania | 0,9 až 1,5 | % | |
| Mechanické Vlastnosti | ||||
| Pevnosť v ťahu | DIN EN ISO 527 | 50 mm/min | 23 | MPa |
| Predĺženie pri prestávke | 100 | % | ||
| Pevnosť v ohybe | DIN EN ISO 178 | 2 mm/min | 22 | MPa |
| Ohybový modul | 1750 | MPa | ||
| Modul v ťahu | DIN EN ISO 527 | 5 mm/min | 1600 | MPa |
| Izod Vrubová nárazová sila | DIN EN ISO180 | 4 mm, 23 ℃ | 32 | KJ/M² |
| Izod Vrubová nárazová sila | DIN EN ISO180 | 4 mm, -30 ℃ | 20 | KJ/M² |
| Konzolový nosník nemá nedostatok rázovej pevnosti | DIN EN ISO180 | 4 mm, 23 ℃ | Pozn | KJ/M² |
| Konzolový nosník nemá nedostatok rázovej pevnosti | DIN EN ISO 180 | 4 mm, -30 ℃ | Pozn | KJ/M² |
| Termálne Výkon | ||||
| Teplota deformácie tepla | DIN EN ISO 75 | 1,8 MPa nežíhané | 115 | ℃ |
| Teplota deformácie tepla | DIN EN ISO 75 | 0,45 MPa nežíhané | 133 | ℃ |
| Tlak lopty | GB4706.1-2005 | 20N/1H | 120 | 1,92 mm |
| Vika zmäkne | DIN EN ISO 306 | 120 ℃/hod 50N | 137 | ℃ |
| Iní | ||||
| Vlastnosti spomaľujúce horenie | UL94 | 0,75 mm | HB | |
| Vlastnosti spomaľujúce horenie | UL94 | 1,5 mm | HB | |
| Vlastnosti spomaľujúce horenie | UL94 | 3 mm | HB | |
| (GWFI ) Index horľavosti žeravého drôtu | IEC60695-2-12 | 0,75 mm | 550 | ℃ |
| (GWFI ) Index horľavosti žeravého drôtu | IEC60695-2-12 | 1,5 mm | 650 | ℃ |
| (GWFD ) Index horľavosti žiarového drôtu | IEC60695-2-12 | 3 mm | 650 | ( |
| (GWIT) Index známosti žeravého drôtu | IEC60695-2-13 | 0,75 mm | / | ℃ |
| (GWIT) Index známosti žeravého drôtu | IEC60695-2-13 | 1,5 mm | / | ℃ |
| (GWIT) Index známosti žeravého drôtu | IEC60695-2-13 | 3 mm | / | ℃ |
| Typické Injekcia Lisovanie Proces | |
| Plastové Sušenie | |
| Sušenie Time | 1 až 2 hodiny |
| Sušenie Temperature | 50-70 ℃ |
| Sušenie Equipment | Teplovzdušná sušička |
| Sušenie Type | Kontinuálne sušenie (výrobný proces) |
| Injekcia Lisovanie Proces | |
| Sekcia trysiek | 210-230 ℃ |
| Plastovés Section | 220 - 240 ℃ |
| Dopravná sekcia | 200 - 220 ℃ |
| Maximálna teplota vstrekovania | 260 ℃ |
| Injekcia Pressure | 40 až 120 MPa |
| Injekcia Speed | 30-75 mm/s |
| Plastovéization Pressure Velocity | tlak: 65–100 MPa; Rýchlosť: 60–85 mm/s |
| Plastovéization Back Pressure | 10-40 MPa |
| Odporúčaná teplota formy | 40-60℃ |


