Language


| Popis produktu | ||||
| Identifikácia živice | Vysoká pevnosť, nárazuvzdornosť, vhodná pre potraviny a kontakt s pitnou vodou | |||
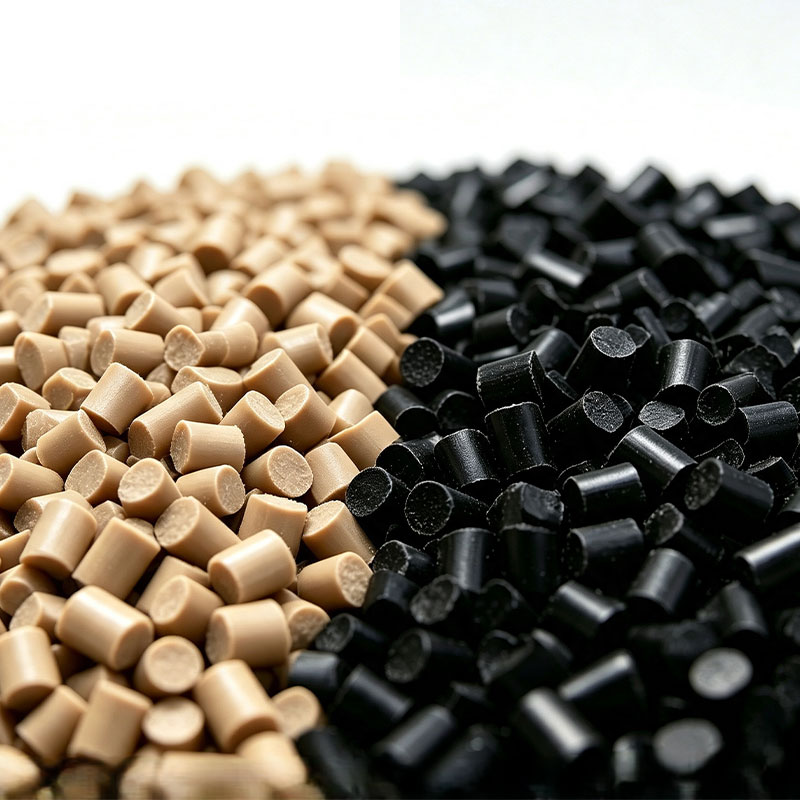
| Farba | Prírodná/Typická farba | |||
| Hlavné aplikácie | Automobilové komponenty, elektrické komponenty, domáce potreby, zariadenia na čistenie vody, dávkovače vody, nádrže na vodu | |||
| Spôsob spracovania | Vstrekovanie | |||
| Typické vlastnosti | Testovacia metóda | Skúšobná podmienka | Hodnota | Jednotka |
| Fyzikálne vlastnosti | ||||
| Hustota | DIN EN ISO 1183 | 23 ℃ | 1.2 | g/cm 3 |
| Rýchlosť toku taveniny | DIN EN ISO 1133 | 230 ℃/2,16 kg | 25 | g/10 min |
| Rýchlosť zmršťovania (tok) | Metóda interného testovania | 0,8-1,3 | % | |
| Miera zmrštenia (vertikálne) | Metóda interného testovania | 0,9-1,5 | % | |
| Mechanické vlastnosti | ||||
| Pevnosť v ťahu | DIN EN ISO 527 | 50 mm/min | 23 | MPa |
| Predĺženie pri prestávke | 100 | % | ||
| Pevnosť v ohybe | DIN EN ISO 178 | 2 mm/min | 22 | MPa |
| Ohybový modul | 1750 | MPa | ||
| Modul v ťahu | DIN EN ISO 527 | 5 mm/min | 1600 | MPa |
| Izod Vrubová nárazová sila | DIN EN ISO 180 | 4 mm, 23 ℃ | 32 | KJ/M 2 |
| Izod Vrubová nárazová sila | DIN EN ISO 180 | 4 mm, -30 ℃ | 20 | KJ/M 2 |
| Konzolový nosník nemá nedostatok rázovej pevnosti | DIN EN ISO 180 | 4 mm, 23 ℃ | Pozn | KJ/M 2 |
| Konzolový nosník nemá nedostatok rázovej pevnosti | DIN EN ISO 180 | 4 mm, -30 ℃ | Pozn | KJ/M 2 |
| Tepelný výkon | ||||
| Teplota deformácie tepla | DIN EN ISO 75 | 1,8 MPa, nežíhané | 115 | ℃ |
| Teplota deformácie tepla | DIN EN ISO 75 | 0,45 MPa, nežíhané | 133 | ℃ |
| Tlak lopty | GB4706.1-2005 | 20N/1H | 120 | 1,92 mm |
| Vika zmäkne | DIN EN ISO 306 | 120 °C/h 50N | 137 | ℃ |
| Iní | ||||
| Vlastnosti spomaľujúce horenie | UL94 | 0,75 mm | HB | |
| Vlastnosti spomaľujúce horenie | UL94 | 1,5 mm | HB | |
| Vlastnosti spomaľujúce horenie | UL94 | 3 mm | HB | |
| Index horľavosti žeravého drôtu | IEC60695-2-12 | 0,75 mm | 550 | ℃ |
| Index horľavosti žeravého drôtu | IEC60695-2-12 | 1,5 mm | 650 | ℃ |
| Index horľavosti žeravého drôtu | IEC60695-2-12 | 3 mm | 650 | ℃ |
| Index horľavosti žeravého drôtu | IEC60695-2-13 | 0,75 mm | / | ℃ |
| Index horľavosti žeravého drôtu | IEC60695-2-13 | 1,5 mm | / | ℃ |
| Index horľavosti žeravého drôtu | IEC60695-2-13 | 3 mm | / | ℃ |
Poznámka:
(1) Údaje predstavujú typické hodnoty a poskytujú sa výhradne pre potreby zákazníka. Nepredstavuje záruku minimálnej alebo maximálnej špecifikácie kvality, ani žiadnu inú formu záruky.
(2) Výkon sa môže v rôznych farbách líšiť.
Pozor:
Tu uvedené údaje a informácie sú založené na našich súčasných znalostiach a skúsenostiach. Ak sa objavia nové poznatky alebo skúsenosti, môžu byť bez predchádzajúceho upozornenia vykonané úpravy informácií a údajov v tomto texte. Keďže podmienky používania a príslušné zákony sa môžu líšiť v závislosti od miesta a času, zostáva zodpovednosťou zákazníka určiť, či sú produkty a informácie uvedené v tomto dokumente vhodné na ich zamýšľané použitie, a zabezpečiť, aby ich pracovisko a metódy manipulácie s produktom boli v súlade s platnými zákonmi a inými vládnymi nariadeniami. Lixu New Materials nepreberá žiadnu zodpovednosť za informácie v tomto dokumente a neposkytuje žiadne záruky. Všetky implikované záruky predajnosti alebo vhodnosti na konkrétny účel sú týmto výslovne vylúčené.
| Typický proces vstrekovania | |
| Sušenie plastov | |
| Doba schnutia | 1–2 hodiny |
| Teplota sušenia | 50 až 70 °C |
| Zariadenie na sušenie | Teplovzdušná sušička |
| Typ sušenia | Kontinuálne sušenie (výrobný proces) |
| Proces vstrekovania | |
| Sekcia trysiek | 210 ~ 230 ℃ |
| Sekcia plastov | 220 ~ 240 ℃ |
| Dopravná sekcia | 200 ~ 220 ℃ |
| Maximálna teplota vstrekovania | 260 ℃ |
| Vstrekovací tlak | 40 ~ 120 MPa |
| Rýchlosť vstrekovania | 30 ~ 75 mm/s |
| Rýchlosť plastifikačného tlaku | Tlak: 65–100 MPa Rýchlosť: 60–85 mm/s |
| Plastifikačný spätný tlak | 10 ~ 40 MPa |
| Odporúčaná teplota formy | 40 ~ 60 ℃ |
Zrieknutie sa zodpovednosti: Vyššie uvedené procesy vstrekovania by sa mali prispôsobiť špecifickým podmienkam tvaru produktu, dizajnu formy a špecifikáciám vstrekovacieho stroja. Úpravy by sa mali vykonávať na základe skutočných okolností.