Language


| Popis produktu | ||||
| Identifikácia živice | 30% vystužené uhlíkovými vláknami; lepšia ako CF20 v pevnosti, tuhosti, odolnosti proti opotrebovaniu, rozmerovej stabilite a tepelnej odolnosti. | |||
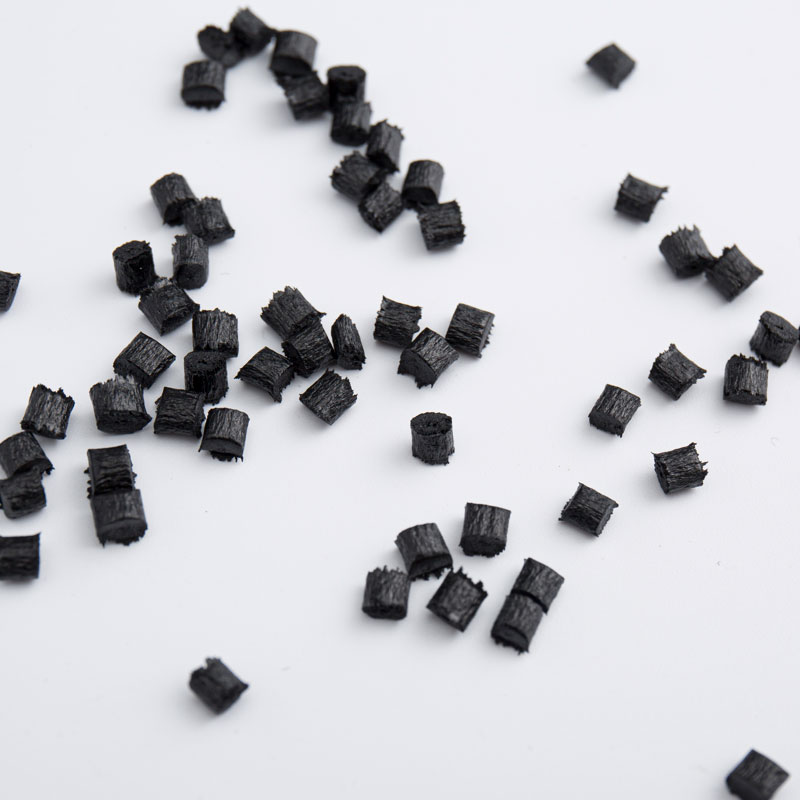
| Farba | Čierna | |||
| Hlavné aplikácie | Vysokopevnostné robotické kĺbové ramená Prémiové rámy bicyklov, pretekárske lyžiarske viazanie Letectvo a obrana Rámy lietadiel pre drony Vysokoteplotné komponenty motora | |||
| Spôsob spracovania | Vstrekovanie | |||
| Typické vlastnosti | Testovacia metóda | Skúšobná podmienka | Hodnota | Jednotka |
| Fyzikálne vlastnosti | ||||
| Hustota | DIN EN ISO 1183 | 23 ℃ | 1.4 | g/cm³ |
| Rýchlosť toku taveniny | DIN EN ISO 1133 | 400 ℃/5 kg | 50 | g/10 min |
| Zmršťovanie | GB 15585 | 0,3 – 0,5 | % | |
| Mechanické vlastnosti | ||||
| Pevnosť v ťahu | DIN EN ISO 527 | 50 mm/min | 265 | MPa |
| Modul v ťahu | 28000 | MPa | ||
| Predĺženie pri prestávke | 1.7 | % | ||
| Pevnosť v ohybe | DIN EN ISO 178 | 2 mm/min | 280 | MPa |
| Ohybový modul | 24000 | MPa | ||
| Konzolový nosník Neprekonateľná nárazová sila | DIN EN ISO 180 | 4 mm, 22 ℃ | 50 | KJ/M2 |
| Izod Vrubová nárazová sila | DIN EN ISO 180 | 4 mm, 23 ℃ | 7.3 | KJ/M2 |
| Tepelný výkon | ||||
| Teplota deformácie tepla | DIN EN ISO 75 | 1,8 MPa nežíhané | 315 | ℃ |
| Teplota deformácie tepla | DIN EN ISO 75 | 0,45 MPa nežíhané | 330 | ℃ |
| Teplota topenia | DIN EN ISO 11357 | 340 | ℃ | |
| koeficient lineárnej expanzie | DIN EN ISO 11359 | Prietok pod Tg | 5,00 E 00 | μm/m/℃ |
| koeficient lineárnej expanzie | DIN EN ISO 11359 | Prietok nad Tg | 6,00 E 00 | μm/m/℃ |
| Tepelný výkon | ||||
| Povrchová odolnosť | IEC 60093 | 23 ℃ | 1.00E 03 | Ω.CM |
| Objemový odpor | IEC 60093 | 23 ℃ | 1.00E 03 | Ω.CM |
| pevnosť izolácie | IEC 60243 | 2,0 mm | 25 | KV/mm |
| dielektrická pevnosť | IEC 62631-2-1 | 23 ℃ 1 KHz | 17 | |
| rozptylový faktor | IEC 62631-2-1 | 23 ℃ 1 MHz | 0.023 | |
| CTI | IEC 60112 | 150 | V | |
| Vlastnosti spomaľujúce horenie | ||||
| Vlastnosti spomaľujúce horenie | UL94 | 0,3 mm | V0 | |
| Vlastnosti spomaľujúce horenie | UL94 | 0,5 mm | V0 | |
| Vlastnosti spomaľujúce horenie | UL94 | 1 mm | V0 | |
| Vlastnosti spomaľujúce horenie | UL94 | 1,5 mm | V0 | |
| Index horľavosti žeravého drôtu | IEC60695-2-12 | 0,75 mm | 850 | ℃ |
| Index horľavosti žeravého drôtu | IEC60695-2-12 | 1,5 mm | 850 | ℃ |
| Index horľavosti žeravého drôtu | IEC60695-2-12 | 3 mm | 960 | ℃ |
| Index horľavosti žeravého drôtu | IEC60695-2-13 | 0,75 mm | 850 | ℃ |
| Index horľavosti žeravého drôtu | IEC60695-2-13 | 1,5 mm | 850 | ℃ |
| Index horľavosti žeravého drôtu | IEC60695-2-13 | 3 mm | 960 | ℃ |
Poznámka:
(1) Údaje predstavujú typické hodnoty a poskytujú sa len ako referencia pre zákazníkov. Nepredstavuje záruku minimálnych alebo maximálnych štandardov kvality alebo akéhokoľvek iného účelu.
(2) Výkon sa môže líšiť v rôznych farbách.
Pozor:
Údaje a informácie v tomto dokumente vychádzajú z našich súčasných znalostí a skúseností. Ak sa v budúcnosti objavia nové poznatky alebo skúsenosti, vyhradzujeme si právo zmeniť informácie a údaje v tomto dokumente bez predchádzajúceho upozornenia. Keďže podmienky používania a príslušné zákony sa môžu líšiť v závislosti od miesta a času, zákazníci sú zodpovední za určenie, či sú produkty a informácie uvedené v tomto dokumente vhodné pre ich konkrétne aplikácie. Zákazníci musia zabezpečiť, aby ich pracoviská a spôsoby manipulácie s produktom boli v súlade s platnými zákonmi a inými vládnymi nariadeniami. Lixin New Materials nepreberá žiadnu zodpovednosť za informácie v tomto dokumente a neposkytuje žiadne záruky. Všetky implikované záruky predajnosti alebo vhodnosti na konkrétny účel sú týmto výslovne vylúčené.
| Typický proces vstrekovania | ||||
| Sušenie plastov | ||||
| Doba schnutia | 2 až 4 hodiny | |||
| Teplota sušenia | 130 - 150 ℃ | |||
| Zariadenie na sušenie | Teplovzdušná sušička | |||
| Typ sušenia | Kontinuálne sušenie (výrobný proces) | |||
| Vstrekovanie Process | ||||
| Sekcia trysiek | 370-390 ℃ | |||
| Sekcia plastov | 380 - 400 ℃ | |||
| Dopravná sekcia | 360 - 380 ℃ | |||
| Maximálna teplota vstrekovania | 450 ℃ | |||
| Vstrekovací tlak | 30 až 70 MPa | |||
| Rýchlosť vstrekovania | 30-75 mm/s | |||
| Rýchlosť plastifikačného tlaku | Tlak: 35–70 MPa Rýchlosť: 50–100 mm/s | |||
| Plastifikačný spätný tlak | 20 až 60 MPa | |||
| Odporúčaná teplota formy | 170-220 ℃ | |||
Zrieknutie sa zodpovednosti: Vyššie uvedené procesy vstrekovania sa môžu líšiť v závislosti od geometrie produktu, dizajnu formy, špecifikácií vstrekovacieho stroja a ďalších faktorov. Špecifické úpravy by sa mali vykonať na základe skutočných podmienok.