
 Language


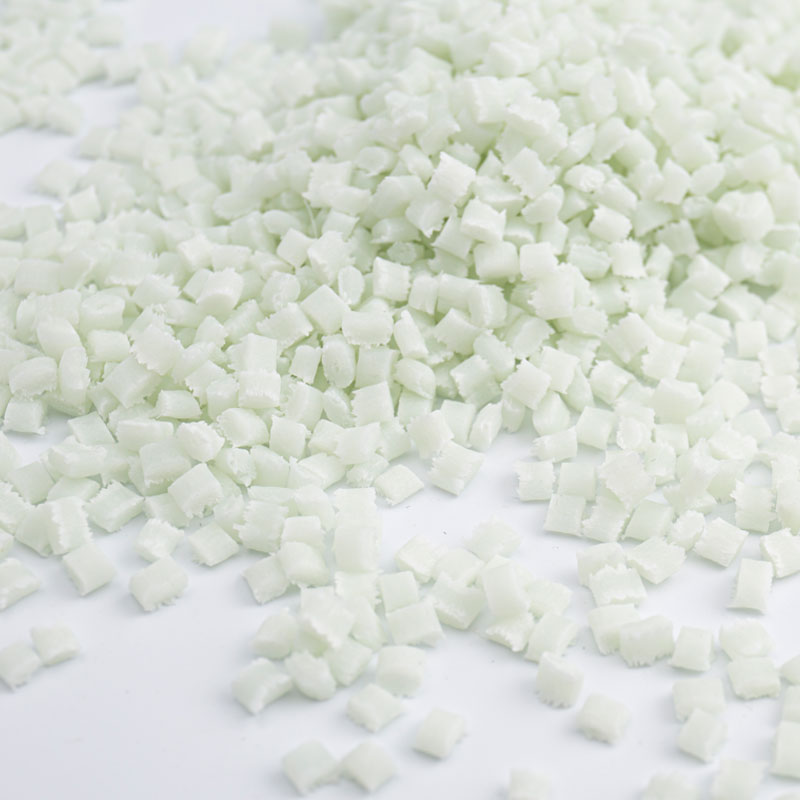
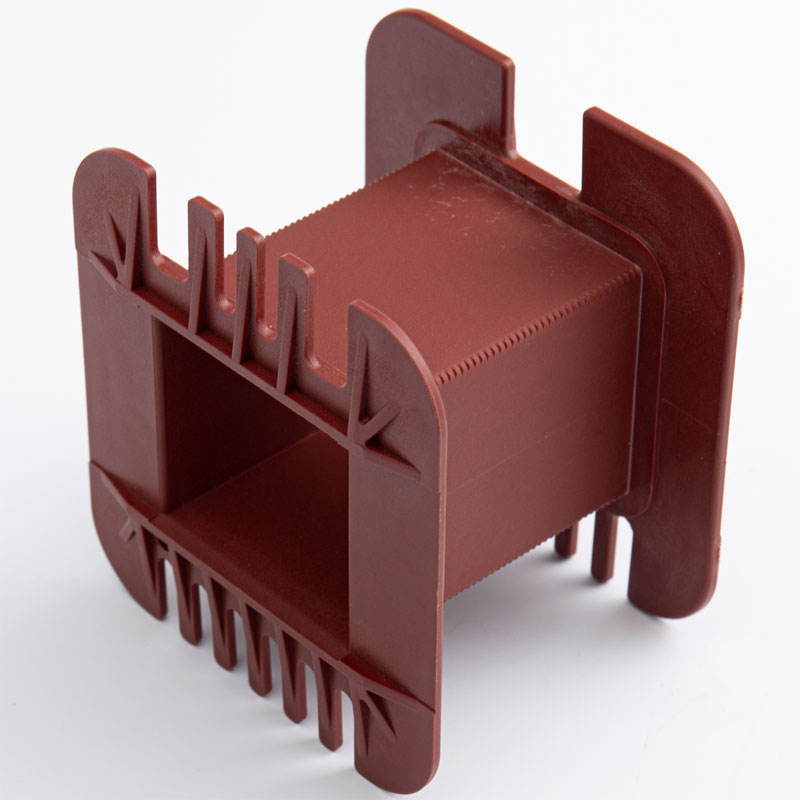
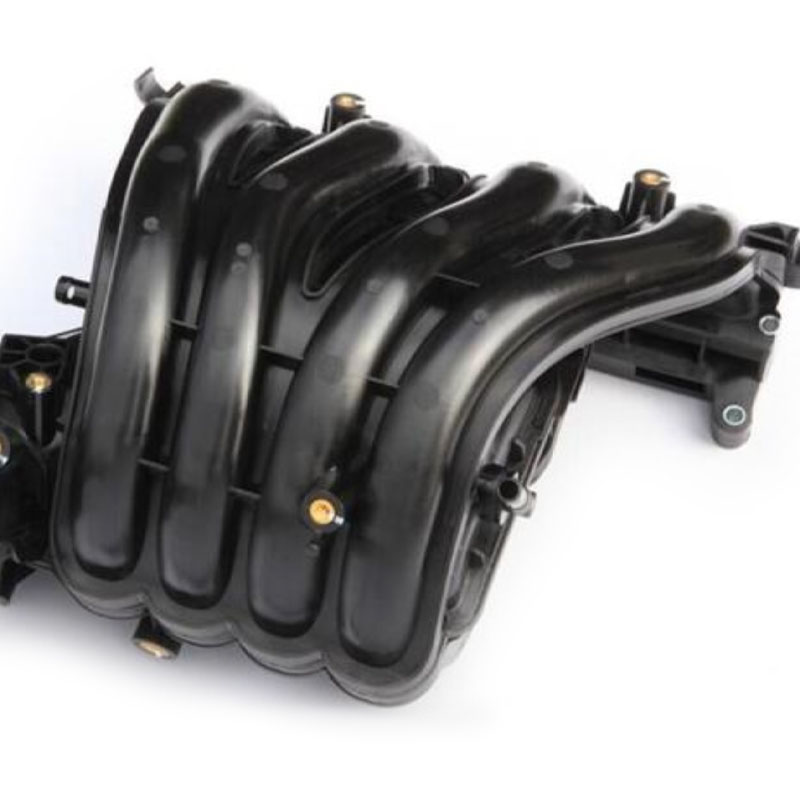
| Popis produktu | |||||
| Identifikácia živice | 30% vystužené sklenenými vláknami, vysoká tuhosť, laserom gravírovateľné, rozmerovo stabilné a odolné voči spájkovaniu | ||||
| Farba | Prirodzená farba alebo typická farba | ||||
| Hlavné aplikácie | Elektrické komponenty, komponenty lokomotív, komponenty pre automobily, nádrže chladičov, chladiace systémy automobilov | ||||
| Spôsob spracovania | Vstrekovanie | ||||
| Typické vlastnosti | Testovacia metóda | Skúšobná podmienka | Hodnota | Jednotka | |
| Fyzikálne vlastnosti | |||||
| Hustota | DIN EN ISO1183 | 23 ℃ | 1.36 | g/cm³ | |
| Rýchlosť toku taveniny | DIN EN ISO 1133 | 275 ℃/10 kg | 33 | g/10 min | |
| Zmršťovanie | GB 15585 | 0,2-0,4 | % | ||
| Mechanické vlastnosti | |||||
| Pevnosť v ťahu | DIN EN ISO 527 | 50 mm/min | 180 | MPa | |
| Predĺženie pri prestávke | 3 | % | |||
| Pevnosť v ohybe | DIN EN ISO 178 | 2 mm/min | 255 | MPa | |
| Ohybový modul | 9000 | MPa | |||
| Modul v ťahu | DINEN ISO 527 | 2 mm/min | 11000 | MPa | |
| Izod Vrubová nárazová sila | JEN ISO 180 | 4 mm, 23 ℃ | 16 | KJ/M² | |
| Konzolový nosník nemá nedostatok rázovej pevnosti | DIN EN ISO 180 | 4 mm, 23 ℃ | 85 | KJ/M² | |
| Tepelný výkon | |||||
| Teplota deformácie tepla | DIN EN ISO 75 | 1,8 MPa, nežíhané | 210 | ℃ | |
| Teplota deformácie tepla | DIN EN ISO 75 | 0,45 MPa, nežíhané | 215 | ℃ | |
| Teplota topenia | DIN EN ISO 3146 | DSC | 225 | ℃ | |
| Vlastnosti spomaľujúce horenie | |||||
| Vlastnosti spomaľujúce horenie | UL94 | 0,75 mm | HB | ||
| Vlastnosti spomaľujúce horenie | UL94 | 1,5 mm | HB | ||
| Vlastnosti spomaľujúce horenie | UL94 | 3 mm | HB | ||
| Index horľavosti žeravého drôtu | IEC60695-2-12 | 0,75 mm | 650 | ℃ | |
| Index horľavosti žeravého drôtu | IEC60695-2-12 | 1,5 mm | 650 | ℃ | |
| Index horľavosti žeravého drôtu | IEC60695-2-12 | 3 mm | 750 | ℃ | |
"Poznámka: (1) Uvedené údaje sú typickými hodnotami a sú určené výhradne ako referencia pre zákazníkov. Nepredstavujú záruku minimálnych alebo maximálnych štandardov kvality, ani neslúžia ako záruka na iný účel.
(2) Výkon sa môže líšiť v závislosti od farby."
"Poznámka: Údaje a informácie v tomto dokumente sú založené na našich súčasných znalostiach a skúsenostiach. Ak by boli v budúcnosti k dispozícii nové poznatky alebo skúsenosti, vyhradzujeme si právo upraviť informácie a údaje v tomto dokumente bez predchádzajúceho upozornenia. Keďže podmienky používania a príslušné zákony sa môžu líšiť v závislosti od miesta a času, je zodpovednosťou zákazníka určiť, či sú produkty a informácie o produktoch v tomto dokumente vhodné na ich použitie, a zabezpečiť, aby ich nové produkty boli v súlade s inými platnými zákonmi o zodpovednosti za prácu a materiálmi. alebo povinnosť týkajúca sa informácií v tomto dokumente a neposkytuje žiadne záruky týkajúce sa predajnosti produktov alebo ich vhodnosti na konkrétny účel, sú týmto výslovne vylúčené."
| Typický proces vstrekovania | ||
| Plastové sušenie | ||
| Doba schnutia | 3 až 4 hodiny | |
| Teplota sušenia | 100-120 ℃ | |
| Zariadenie na sušenie | Teplovzdušná sušička | |
| Typ sušenia | Kontinuálne sušenie (výrobný proces) | |
| Proces vstrekovania | ||
| Sekcia trysiek | 250-270 ℃ | |
| Sekcia plastov | 260 - 280 ℃ | |
| Dopravná sekcia | 240 - 260 ℃ | |
| Maximálna teplota vstrekovania | 310 ℃ | |
| Vstrekovací tlak | 60 až 120 MPa | |
| Rýchlosť vstrekovania | 30-75 mm/s | |
| Rýchlosť plastifikačného tlaku | tlak: 65–100 MPa; Rýchlosť: 60–85 mm/s | |
| Plastifikačný spätný tlak | 10-40 MPa | |
| Odporúčaná teplota formy | 80-120 ℃ | |
Poznámka: Proces vstrekovania opísaný vyššie sa môže líšiť v závislosti od faktorov, ako je tvar produktu, konštrukcia formy a špecifikácie vstrekovacieho stroja; špecifické úpravy by sa mali vykonať na základe skutočných podmienok.


