
 Language


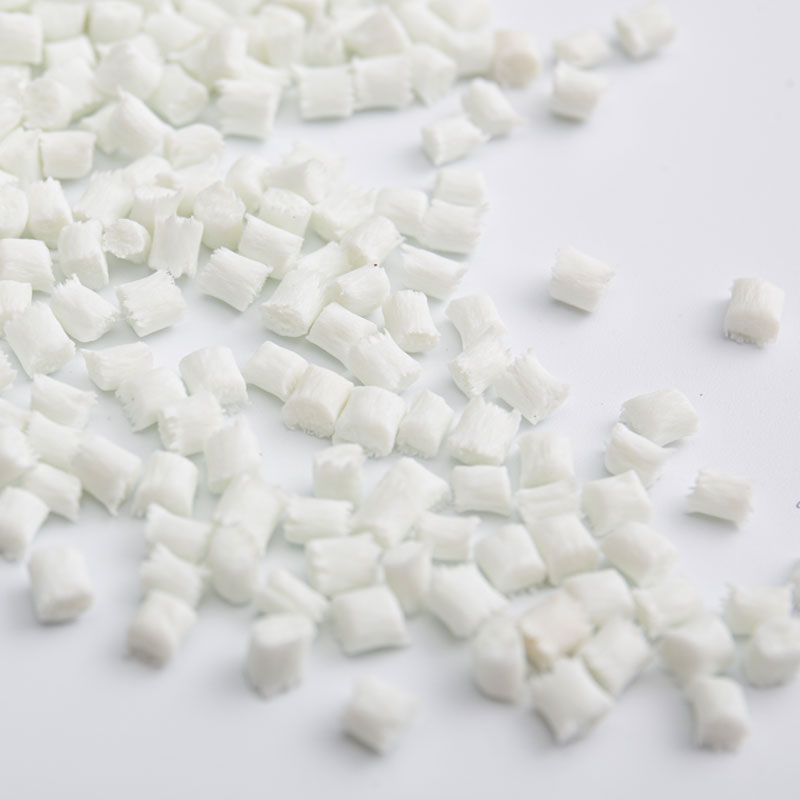
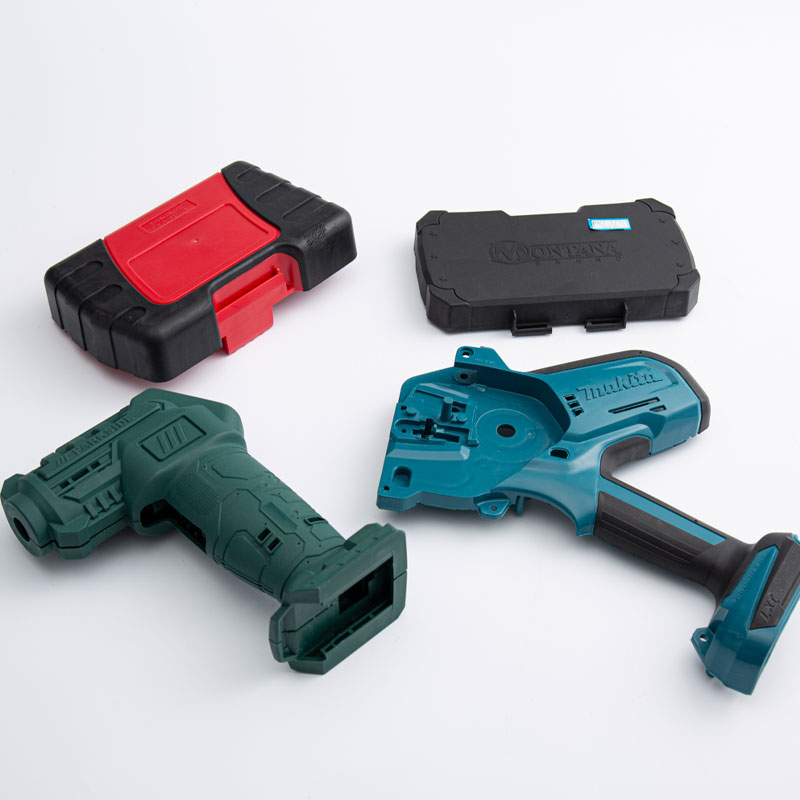
| Popis produktu PA6 GF10~GF50 VO Bezhalogénový spomaľovač horenia | ||||||||
| Identifikácia živice | Vystužený/VO bezhalogénový spomaľovač horenia | |||||||
| Farba | Prispôsobené | |||||||
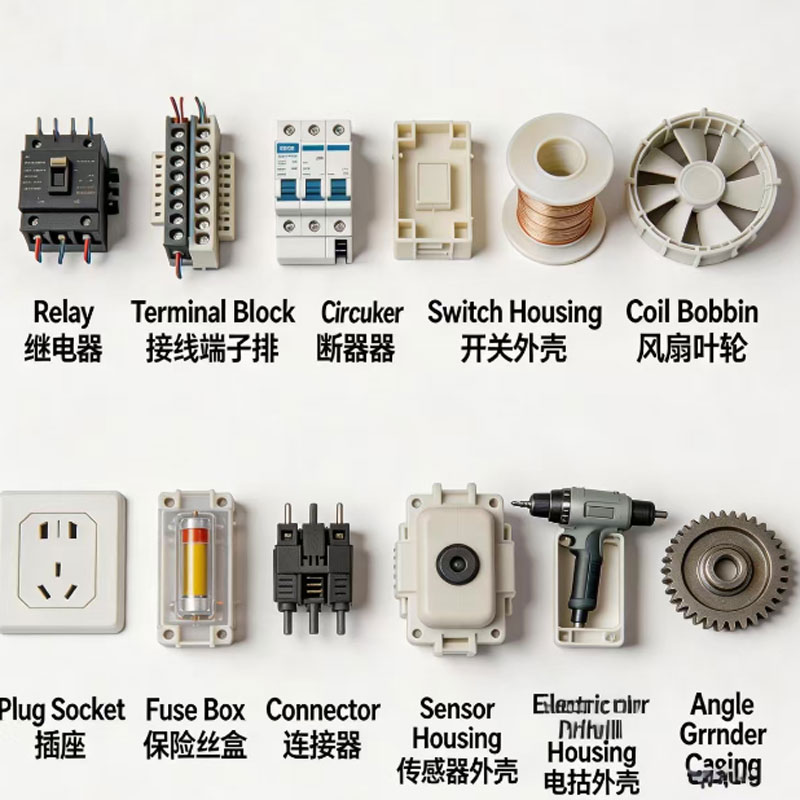
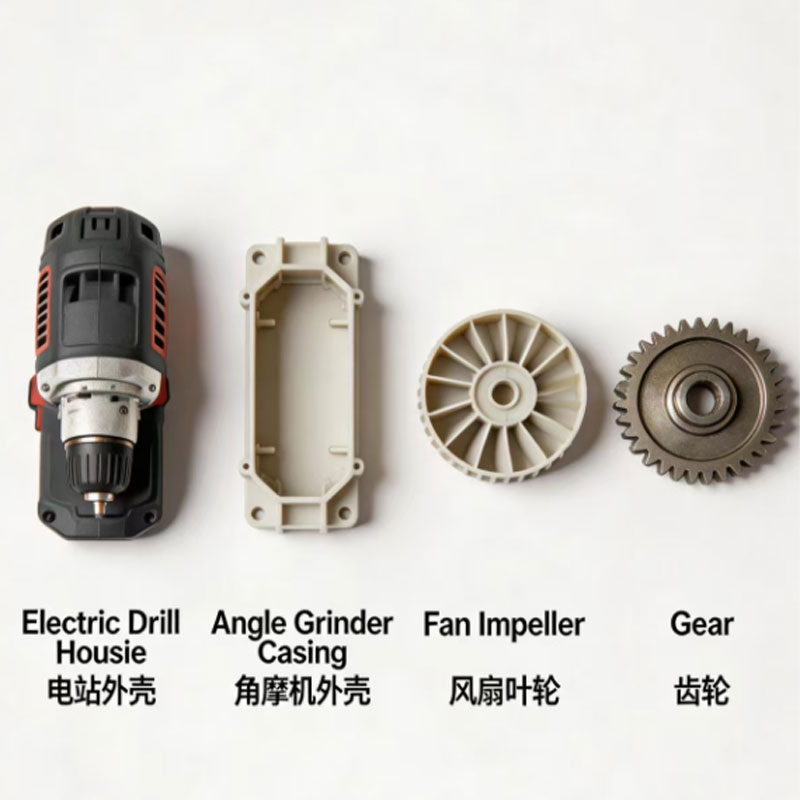
| Hlavné aplikácie | Elektrické a elektronické súčiastky, komponenty domácich spotrebičov, automobilová elektronika atď | |||||||
| Spôsob spracovania | Vstrekovanie | |||||||
| Typické vlastnosti | Testovacia metóda | Skúšobná podmienka | Hodnota GF10 | Hodnota GF20 | Hodnota GF30 | Hodnota GF40 | Hodnota GF50 | Jednotka |
| Fyzikálne vlastnosti | ||||||||
| Hustota | DIN EN ISO 1183 | 23 ℃ | 1.25 | 1.32 | 1.42 | 1.54 | 1.68 | g/cm³ |
| Mechanické vlastnosti | ||||||||
| Pevnosť v ťahu | DIN EN ISO 527 | 50 mm/min | 85 | 90 | 146 | 180 | 180 | MPa |
| Predĺženie pri prestávke | 2.5 | 2.5 | 3 | 2.5 | 2.5 | % | ||
| Pevnosť v ohybe | DIN EN ISO 178 | 2 mm/min | 131 | 135 | 206 | 270 | 324 | MPa |
| Ohybový modul | 3510 | 4860 | 9000 | 9900 | 12600 | MPa | ||
| Modul v ťahu | DIN EN ISO 527 | 5 mm/min | 5900 | 7000 | 9300 | 13000 | 15500 | MPa |
| lzod Vrubová nárazová sila | DIN EN ISO 180 | 4 mm, 23 ℃ | 5.0 | 6.0 | 10.0 | 12.0 | 8.0 | KJ/M2 |
| Konzolový nosník nemá nedostatok rázovej pevnosti | DIN EN ISO 180 | 4 mm, 23 ℃ | 35 | 40 | 50 | 70 | 45 | KJ/M2 |
| Tepelný výkon | ||||||||
| Teplota deformácie tepla | DIN EN ISO 75 | 1,8 MPa | 190 | 205 | 205 | 209 | 240 | ℃ |
| Spomalenie horenia | ||||||||
| Horľavosť | UL94 | 0,75 mm | V0 | V0 | V0 | V0 | V0 | triedy |
| Horľavosť | UL94 | 1,5 mm | V0 | V0 | V0 | V0 | V0 | triedy |
| Poznámka: Tento parameter sa vzťahuje na laboratórne priemerné údaje, len na použitie ako referencia, nie ako produktový štandard. Používatelia by preto mali pred použitím tohto produktu získať alebo potvrdiť spoľahlivosť údajov od výrobcu alebo kupujúceho. | ||||||||
| Typický proces vstrekovania | |
| Sušenie plastov | |
| Doba schnutia | 2~4 hod |
| Teplota sušenia | 70-80 ℃ |
| Zariadenie na sušenie | Teplovzdušná sušička |
| Typ sušenia | Priebežné sušenie |
| Vstrekovanie Process | |
| Sekcia trysiek | 250 - 260 ℃ |
| Sekcia plastov | 260 - 275 ℃ |
| Dopravná sekcia | 270-290 ℃ |
| Maximálne vstrekovanie Teplota | 290 ℃ |
| Odporúčaná forma Teplota | 60-90 ℃ |
| Poznámka: Vyššie uvedený proces vstrekovania by sa mal líšiť v závislosti od tvaru produktu, dizajnu formy a špecifikácie vstrekovacieho stroja a ďalšie podmienky; konkretne treba upravit podla skutocnosti situácia. | |


