
 Language


| Popis produktu | ||||
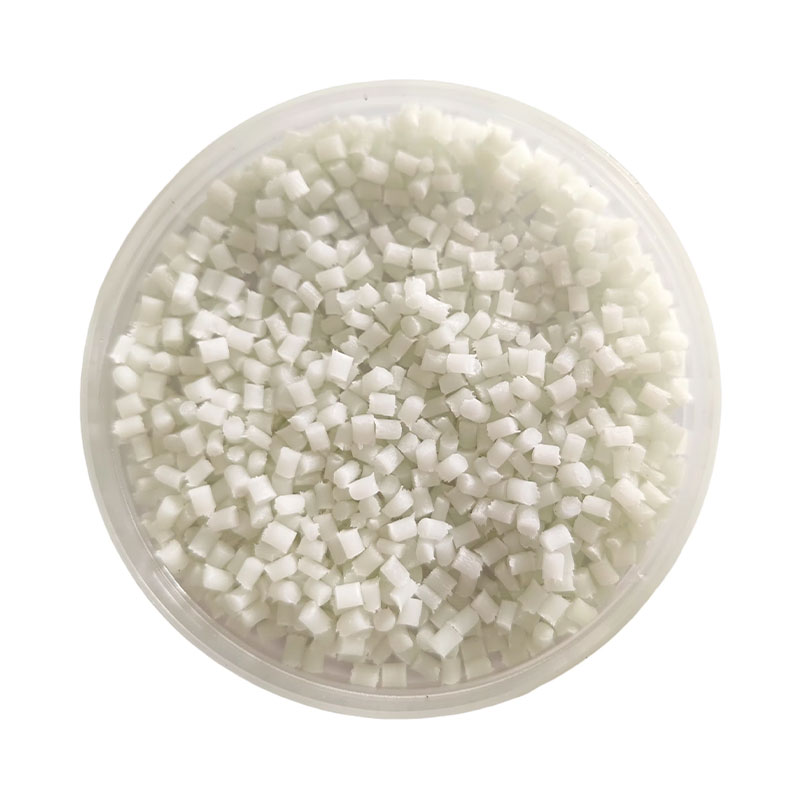
| Identifikácia živice | Kompozitný materiál PPA PTFE, 30% vystužený sklenenými vláknami, stupeň vstrekovania, vysoký prietok, samomazný, odolný voči opotrebovaniu, stupeň vysokej tepelnej odolnosti | |||
| Farba | Prirodzená alebo typická farba | |||
| Hlavné aplikácie | Ložiská, ozubené kolesá, tesnenia, ozubené kolesá, prítlačné podložky, komponenty ventilov, oterové lišty, automobilové aplikácie, elektrické a elektronické aplikácie, domáce potreby, aplikácie s nízkou hlučnosťou, robotické aplikácie | |||
| Spôsob spracovania | Vstrekovanie | |||
| Typické vlastnosti | Testovacia metóda | Skúšobná podmienka | PA66 MoS2 | Jednotka |
| Fyzikálne vlastnosti | ||||
| Hustota | DIN EN ISO 1183 | 23 ℃ | 1.55 | g/cm 3 |
| Zmršťovanie | GB 15585 | 0,3-0,5 | % | |
| Mechanické vlastnosti | ||||
| Pevnosť v ťahu | DIN EN ISO 527 | 50 mm/min | 170 | MPa |
| Modul ťahu | 10500 | MPa | ||
| Predĺženie pri prestávke | 2.5 | % | ||
| Pevnosť v ohybe | DIN EN ISO 178 | 2 mm/min | 245 | MPa |
| Ohybový modul | 9600 | MPa | ||
| Izod Vrubová nárazová sila | DIN EN ISO 180 | 4 mm, 23 ℃ | 9.7 | KJ/M 2 |
| Izod Vrubová nárazová sila | DIN EN ISO 180 | 4 mm, -30 ℃ | 5 | KJ/M 2 |
| Izod Vrubová nárazová sila | DIN EN ISO 180 | 4 mm, 23 ℃ | 45 | KJ/M 2 |
| Izod Vrubová nárazová sila | DIN EN ISO 180 | 4 mm, 30 ℃ | 40 | KJ/M 2 |
| Koeficient trenia | ASTM D1894 | Dynamic VS Steel | 0.16 | |
| Koeficient trenia | ASTM D1894 | Statická VS oceľ | 0,18 | |
| Koeficient trenia | ASTM D3702 | Dynamic VS Steel | 0.3 | |
| Koeficient trenia | ASTM D3702 | Statická VS oceľ | 0,34 | |
| Koeficient trenia | ASTM D3702 | Podložka | 44 | ft-lb-hr |
| Tepelný výkon | ||||
| Teplota deformácie tepla | DIN EN ISO 75 | 1,8 MPa, nežíhané | 285 | ℃ |
| Teplota deformácie tepla | DIN EN ISO 75 | 0,45 MPa, nežíhané | 290 | ℃ |
| Vlastnosti spomaľujúce horenie | ||||
| Vlastnosti spomaľujúce horenie | UL94 | 0.75 | HB | |
| Vlastnosti spomaľujúce horenie | UL94 | 1,5 mm | HB | |
| Vlastnosti spomaľujúce horenie | UL94 | 3 mm | HB | |
| Iní | ||||
| Povrchový odpor | IEC60093 | 1,5 mm | 10 13-15 | Ω |
Poznámka:
(1) Údaje predstavujú typické hodnoty len pre zákaznícku referenciu a nepredstavujú záruku minimálnych alebo maximálnych štandardov kvality alebo akéhokoľvek iného účelu.
(2) Výkon sa môže v rôznych farbách líšiť.
Pozor:
Tu uvedené údaje a informácie sú založené na našich súčasných znalostiach a skúsenostiach. Ak sa objavia nové poznatky alebo skúsenosti, môžu byť bez predchádzajúceho upozornenia vykonané úpravy informácií a údajov v tomto texte. Keďže podmienky používania a príslušné zákony sa môžu líšiť v závislosti od miesta a času, zákazníci nesú zodpovednosť za určenie, či sú produkty a informácie uvedené v tomto dokumente vhodné pre ich konkrétnu aplikáciu. Musia zabezpečiť, aby ich pracovisko a metódy manipulácie s produktom boli v súlade s platnými zákonmi a inými vládnymi nariadeniami. Lixu New Materials nepreberá žiadnu zodpovednosť za tieto informácie a neposkytuje žiadne záruky. Všetky implikované záruky predajnosti alebo vhodnosti na konkrétny účel sú týmto výslovne vylúčené.
| Typický proces vstrekovania | |
| Sušenie plastov | |
| Doba schnutia | 2 ~ 4 hodiny |
| Teplota sušenia | 100 ~ 130 ℃ |
| Zariadenie na sušenie | Teplovzdušná sušička |
| Typ sušenia | Kontinuálne sušenie (výrobný proces) |
| Proces vstrekovania | |
| Sekcia trysiek | 315 ~ 330 ℃ |
| Sekcia plastov | 320 ~ 335 ℃ |
| Dopravná sekcia | 300 ~ 320 ℃ |
| Maximálna teplota vstrekovania | 330 ℃ |
| Vstrekovací tlak | 40 ~ 120 MPa |
| Rýchlosť vstrekovania | 30 ~ 75 mm/s |
| Rýchlosť plastifikačného tlaku | Tlak: 65–100 kPa Rýchlosť: 60–85 mm/s |
| Plastifikačný spätný tlak | 10 ~ 40 MPa |
| Odporúčaná teplota formy | 100 ~ 150 ℃ |
Zrieknutie sa zodpovednosti: Vyššie uvedené procesy vstrekovania sa môžu líšiť v závislosti od geometrie produktu, dizajnu formy a špecifikácií vstrekovacieho stroja. Špecifické úpravy by sa mali vykonať podľa skutočných okolností.


