Language


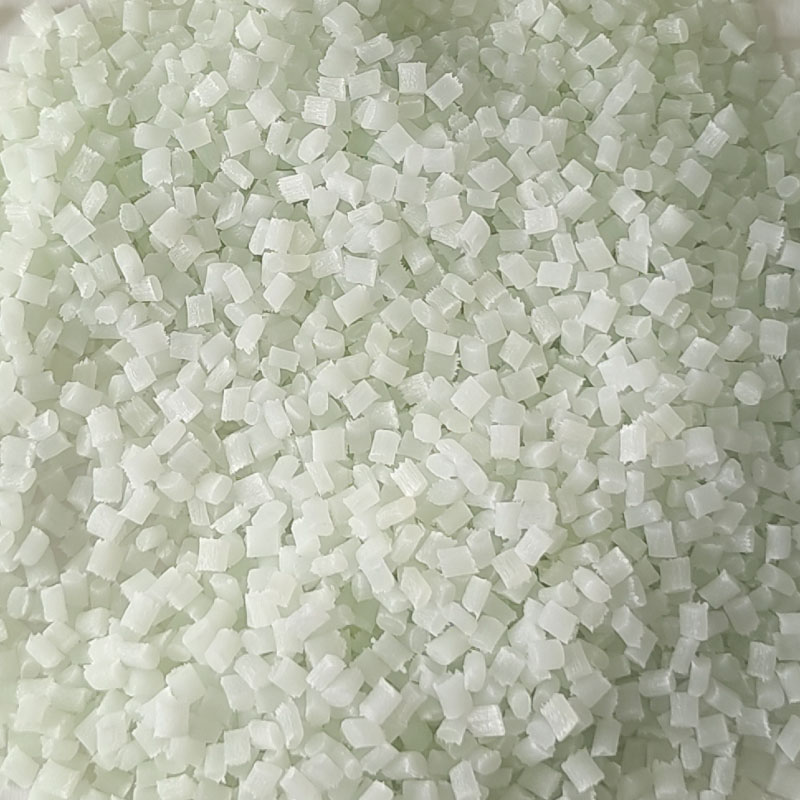
| Identifikácia živice | PPA GF30 15% PTFE vystužený, odolný proti opotrebeniu, tepelne stabilizovaný stupeň Vnútorne mazaný | |||
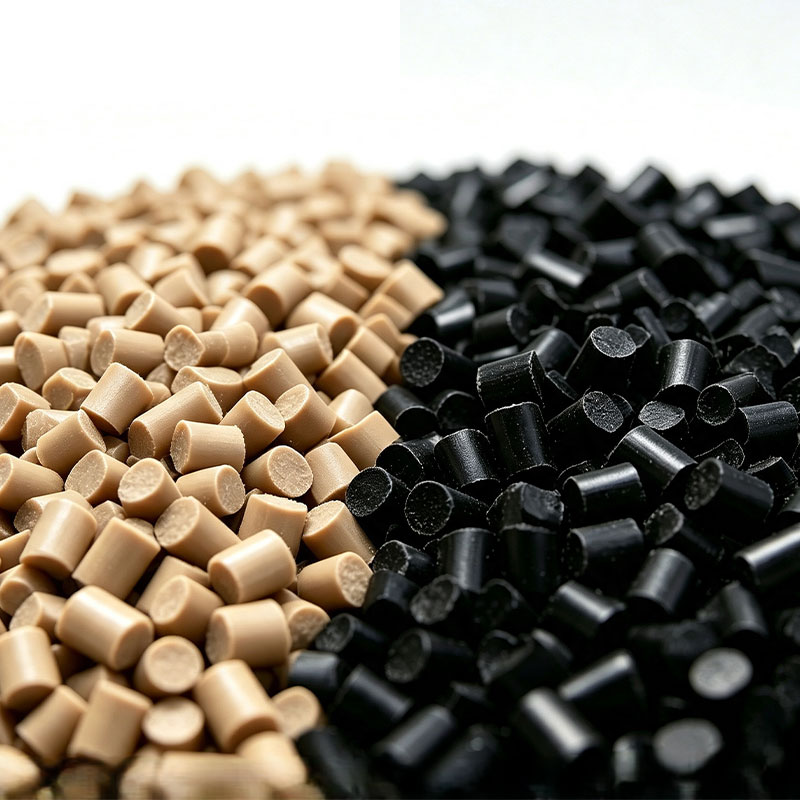
| Farba | Prírodné alebo typické farby | |||
| Hlavné aplikácie | Elektrické komponenty, komponenty lokomotív, komponenty pre automobily | |||
| Spôsob spracovania | Vstrekovanie | |||
| Typické vlastnosti | Testovacia metóda | Skúšobná podmienka | Hodnota | Jednotka |
| Fyzikálne vlastnosti | ||||
| Hustota | DIN EN ISO 1183 | 23 °C | 1.55 | g/cm 3 |
| Absorpcia vody | ASTM D570 | 50 RH 24 hod | 0.3 | % |
| Zmršťovanie | GB 15585 | 0,2-0,4 | % | |
| Mechanické vlastnosti | ||||
| Pevnosť v ťahu | DIN EN ISO 527 | 50 mm/min | 190 | MPa |
| Predĺženie pri prestávke | 2.5 | % | ||
| Pevnosť v ohybe | DIN EN ISO 178 | 2 mm/min | 290 | MPa |
| Ohybový modul | 11000 | MPa | ||
| Modul v ťahu | DIN EN ISO 527 | 5 mm/min | 9800 | MPa |
| Izod Vrubová nárazová sila | DIN EN ISO 180 | 4 mm, 23 ℃ | 12. 5 | KJ/M 2 |
| Konzolový nosník nemá nedostatok rázovej pevnosti | DIN EN ISO 180 | 4 mm, 23 ℃ | 100 | KJ/M 2 |
| Koeficient trenia | ASTM D3702 | Dynamický | 0.46 | |
| Koeficient trenia | ASTM D3702 | Statické | 0.49 | |
| Tepelný výkon | ||||
| Teplota deformácie tepla | DIN EN ISO 75 | 1,8 MPa | 270 | ℃ |
| Teplota deformácie tepla | DIN EN ISO 75 | 0,45 MPa | 295 | ℃ |
| Vika zmäkne | DIN EN ISO 306 | 120 ℃/hod 50N | 310 | ℃ |
| Iní | ||||
| Vlastnosti spomaľujúce horenie | UL94 | 0,75-3 mm | HB | |
| Index horľavosti žeravého drôtu | IEC60695-2-12 | 0,75 mm | 650 | ℃ |
| Index horľavosti žeravého drôtu | IEC60695-2-12 | 1,5 mm | 650 | ℃ |
| Index horľavosti žeravého drôtu | IEC60695-2-12 | 3 mm | 750 | ℃ |
| Index horľavosti žeravého drôtu | IEC60695-2-13 | 0,75 mm | 650 | ℃ |
| Index horľavosti žeravého drôtu | IEC60695-2-13 | 1,5 mm | 650 | ℃ |
| Index horľavosti žeravého drôtu | IEC60695-2-13 | 3 mm | 750 | ℃ |
Poznámka:
(1) Údaje sú typickými hodnotami, slúžia len ako referencia pre potreby zákazníkov, nie ako záruka minimálnej alebo maximálnej hodnoty ukazovateľov kvality a akéhokoľvek iného použitia.
(2) Výkon sa môže líšiť v závislosti od farieb.
| Typický proces vstrekovania | |
| Sušenie plastov | |
| Doba schnutia | 3 ~ 4 hodiny |
| Teplota sušenia | 120 ~ 140 ℃ |
| Zariadenie na sušenie | Teplovzdušná sušička |
| Typ sušenia | Kontinuálne sušenie (výrobný proces) |
| Vstrekovanie Process | |
| Sekcia trysiek | 320 ~ 340 ℃ |
| Sekcia plastov | 310 ~ 330 ℃ |
| Dopravná sekcia | 290 ~ 310 ℃ |
| Maximálna teplota vstrekovania | 360 ℃ |
| Vstrekovací tlak | 60 ~ 120 MPa |
| Rýchlosť vstrekovania | 30 ~ 75 mm/s |
| Rýchlosť plastifikačného tlaku | Tlak 65~100MPa, Rýchlosť 60-85mm/s |
| Plastifikačný spätný tlak | 10 ~ 40 MPa |
| Odporúčaná teplota formy | 150 ~ 170 ℃ |
Poznámka:
Vyššie uvedený proces vstrekovania by mal byť založený na tvare produktu, konštrukcii formy a špecifikáciách vstrekovacieho stroja a ďalšie podmienky sú odlišné, konkrétne parametre by sa mali upraviť podľa skutočnej situácie. $ $